| L | S° | SW | T° | A | TW | TH° | α |
|---|---|---|---|---|---|---|---|
| 15.25 | 45 | 2 | 25 | 9.7 | 1.3 | 52 | 3 |
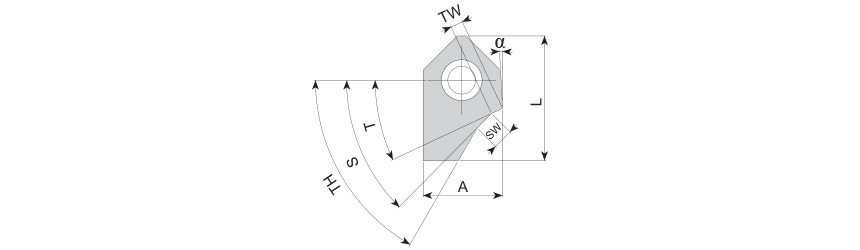
8.65 geleiding pen H11
met SW 45 graden X 2mm frezen
Klepzitting nabewerken – Ford Model A
| Klepschoteldiameter | Ø39,7 mm |
|---|---|
| 45°-klepvlak | Circa Ø34 tot Ø40 mm |
| Breedte 45°-vlak op klep | Circa 4,24 mm schuin gemeten |
| Bestaande zittingbreedte | Circa 2,0 mm |
| Snijplaat | AKKO B11005: 25°–45°–52°, SW 2,0 mm |
| Aantal snijkanten | 1 |
| Effectieve snijdiameter | Circa Ø37 mm |
| Maximale axiale snedediepte ap | 0,05 mm per snede; absoluut maximaal 0,10 mm |
Geometrie klepschotel
De breedte van het 45°-vlak tussen Ø34 en Ø40 wordt:
Een zittingband van 2,0 mm past dus ruim binnen het circa 4,24 mm brede klepvlak. Bij exact centreren blijft aan beide kanten:
De contactband hoeft niet exact geometrisch midden te liggen. Hij moet volledig binnen het 45°-klepvlak liggen, rondom even breed zijn en bij voorkeur ongeveer midden tot licht naar de buitenzijde staan.
Toerental berekenen
Met een effectieve snijdiameter van 37 mm en een voorzichtige snijsnelheid van 35 m/min:
Aanbevolen beginwaarde: S300
Voeding berekenen
Met één snijkant en 0,015 mm per omwenteling:
Aanbevolen beginwaarde: F4.5 mm/min
| Instelling | RPM | Voeding | mm/omw | ap |
|---|---|---|---|---|
| Zeer voorzichtig | 250 | 3,0 mm/min | 0,012 | 0,02–0,05 mm |
| Aanbevolen start | 300 | 4,5 mm/min | 0,015 | Max. 0,05 mm |
| Bij rustige snede | 350 | 7,0 mm/min | 0,020 | Max. 0,05 mm |
Invloed van axiale snedediepte
Voor het 45°-gedeelte geldt bij benadering:
| Axiale snede | Verandering diameter op 45° |
|---|---|
| 0,02 mm | Circa 0,04 mm |
| 0,05 mm | Circa 0,10 mm |
| 0,10 mm | Circa 0,20 mm |
Geleidepen en Haas-opstelling
- De pilot draait met de gereedschaphouder mee als live pilot.
- Steek de pilot met stilstaande spil voorzichtig in de geleider.
- De Haas-spil moet vooraf exact op hart en evenwijdig aan de geleider staan.
- De pilot mag de starre machinespil niet zijdelings naar het hart trekken.
- Controleer eerst bij 50–100 rpm of de pilot vrij en zonder warmte loopt.
- Start de spil terwijl de snijplaat nog vrij van de zitting staat.
- Gebruik geen dwell terwijl de snijkant de zitting raakt.
Praktische bewerkingsvolgorde
- Meet en klok de klepgeleider exact uit in X, Y en hoek.
- Voer de live pilot met stilstaande spil in.
- Laat de snijplaat boven de zitting vrijlopen.
- Start met S300.
- Voer axiaal met F4.5 mm/min.
- Neem eerst maximaal 0,02–0,05 mm.
- Trek direct terug zonder op het werkvlak stil te blijven staan.
- Controleer het contactbeeld met blauwsel.
- Neem alleen indien nodig nog 0,01–0,02 mm.
- Controleer uiteindelijk de rondloop, bandpositie en luchtdichtheid.
Met de micro meter meten we dat de klep tenopzichte van blok oppervlakte op 2.66 mm uitsteekt wij hebben nu een vergelijke bewerking gemaakt de klep vlak valt in het midden dus 2.85 mm